
2026-11-07
何潤平 柴學良 鄧振月 邢海亮 王海濱 李偉 李錦玉
(北京首鋼股份有限公司)
摘 要:針對煉鐵作業部油品檢測指標不合格率高的問題,提出了全面系統的治理改善方案。通過建立專項工作小組、明確時間步驟、剖析污染根源,并制定涵蓋加油管理、油溫控制、設備維護、人員培訓等多維度的改善措施,有效提升油液清潔度,延長油液及設備使用壽命,降低設備故障發生率,為煉鐵作業部設備穩定運行提供保障。
關鍵詞:油液清潔度;污染控制;液壓潤滑系統;設備維護
1 背景
在煉鐵生產過程中,液壓、潤滑系統是保障設備正常運行的關鍵組成部分。然而,煉鐵作業部某年前三季度油品檢測數據顯示,17.4%的油品檢測指標不合格,主要集中在高爐作業區和燒結作業區,嚴重影響設備正常運行及生產效率。研究表明,80%以上的液壓故障是由液壓油污染所致 ,而油液清潔度直接關系到油液性能和設備壽命。因此,開展以提高油液清潔度為核心的治理工作,對煉鐵作業部的安全生產和高效運營具有重要意義。
2 現狀分析
2.1 問題現狀
煉鐵作業部油品檢測指標不合格問題突出,液壓站和潤滑站清潔度超標明顯,尤其是高爐爐前、爐頂、熱風液壓站以及稀油潤滑站。油品污染導致設備磨損加劇、故障頻發,無法滿足設備部指標要求,對現場生產產生不利影響。
(1)高爐泥炮堵鐵口時打泥機構完全處于鐵溝上方,高溫鐵水直接作用在打泥機構上,打泥機構上裝有泥炮護板,護板和打泥機構之間只鋪設有隔熱棉,護板受鐵水烘烤極易變形,嚴重時會燒穿,這樣,對打泥機構起不到良好的隔熱效果長期高溫烘烤導致打泥油缸密封圈碳化,進入液壓油內部,生成雜質,從而會導致液壓缸密封泄漏和清潔度超標。
(2)高爐料倉除塵稀油站正上方冷卻器水管上壓力表損壞,水流落到油箱上,從而進入油箱內部,導致油品顏色接近乳白色,形成乳化。
(3)高爐爐頂液壓系統內雜質卡阻電磁換向閥,導致上密封閥開的動作沒有,影響高爐的正常布料,給高爐穩定運行造成了一定的影響。
2.2 影響因素
油品污染來源主要分為外來污染和工作過程中產生的污染。外來污染包括液壓元件裝配殘留雜質、油箱密封不良導致粉塵侵入、密封失效引入污染物等;工作過程中的污染則源于運動副磨損產生金屬顆粒、密封元件老化產生碎屑等。此外,油溫過高、加油過程不規范、取樣不科學等因素也加劇了油液污染程度。
3 治理方案設計
3.1 組織機構建立
成立領導小組和工作小組。領導小組負責統籌協調治理工作,工作小組具體執行改善措施。
3.2 時間步驟規劃
自查階段:各單位對區域內液壓站、潤滑站進行全面自查,登記問題并建立臺賬,上報設備管理室。
整改階段:針對檢查出的問題及時整改,對暫時無法整改的制定防控措施,并上報整改情況。
驗收階段:設備管理室對各單位隱患整改情況進行評價驗收,確保治理效果。
3.3 改善措施制定
3.3.1 加油過程和油箱清理管理
樹立新油也不“干凈”的觀念,加注新油時嚴格執行“三級過濾”制度,使用高過濾精度濾油車,保證新油清潔度符合系統要求。
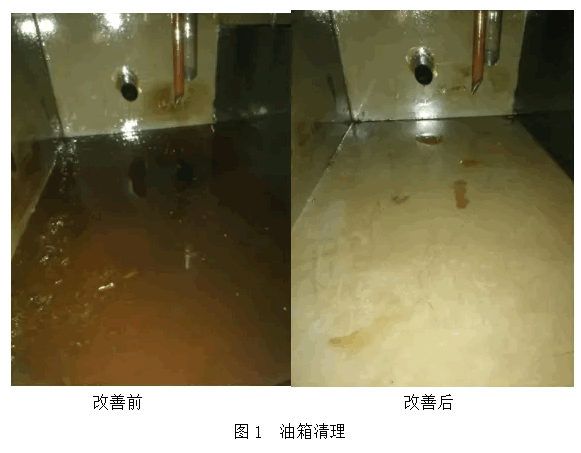
長時間運行后,郵箱底部積存有金屬顆粒,橡膠顆粒以及油泥等。根據油品的清潔度等級的化驗結果,超標的液壓、潤滑站利用停機或者檢修時間對油箱徹底清除積垢,使系統保持清潔的儲油環境。或者根據油品的使用周期定期清箱、濾油,時刻保持油品的清潔度等級。改善后油箱保持清潔的儲油環境,液壓系統內部保持油品的清潔度等級。
3.3.2 油溫控制
將液壓潤滑系統工作油溫控制在60℃以下,通過每日巡檢記錄油溫并分析,努力將油溫穩定控制在45℃以下,減緩油液氧化變質和設備磨損。
3.3.3 在線凈化油品
依據油品化驗結果,利用停機或檢修時間對超標液壓、潤滑站油箱進行徹底清垢;或根據油品使用周期定期清箱、濾油,維持良好儲油環境。
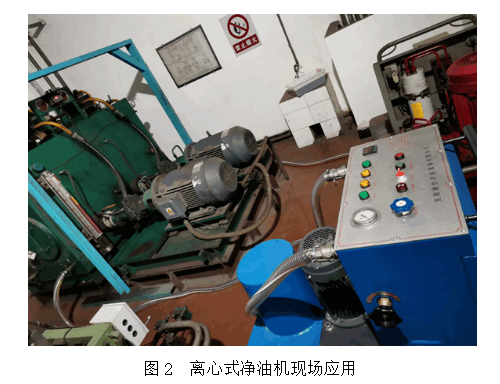
液壓系統控制閥對油液清潔度要求較高。原系統每個油箱只設置一個系統自循環過濾系統,過濾精度不能滿足系統對油液精度要求。在油箱自循環過濾系統的基礎上又增加一臺離心式凈油機,對液壓油進行進一步凈化過濾,確保油液清潔度。 通過現場加裝凈油機至今,未出現過因油液問題引起的卡閥現象,該凈油方法的應用完全避免了出現該類設備故障后對高爐正常生產帶來的影響,同時該方法簡單、實用、可靠;保證了設備穩定運行。
3.3.4 技術培訓
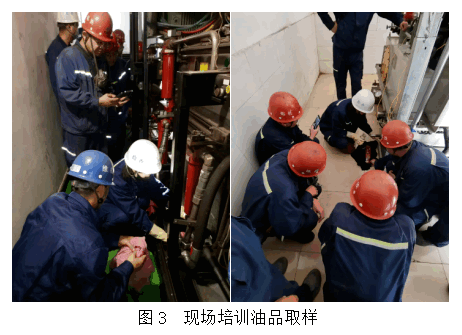
加強維護和操作人員的技術培訓,增強操作人員的責任心,采取專人加油,專人觀察和記錄油溫油位,定期實施緊固油管、泵站閥臺接頭等規范化管理措施,做到崗位到人、責任到人。專業化的液壓設備維修專業人員,是保證液壓設備良好運行的基礎。
維護人員主動維護、治理污染源,維護或者檢修過程中對管路接頭的保護以防造成二次污染問題,確保油液清潔度。
3.3.5 監督與改造
加大監督指導力度,推進液壓系統泄漏治理及接頭、密封件改造工作;提高油液在線凈化康復裝置使用頻率,及時清除油液雜質。
尤其是一高爐爐前開口機設備中鑿巖機處打擊及轉釬動作連接管路為長度1300的膠管,由于高爐出鐵作業時,噴濺嚴重,渣鐵混合物噴濺至膠管總成上,導致膠管燒損漏油,頻繁更換,會出現液壓油二次污染的風險,經過重新設計管道路由,首先從廢舊的膠管上切割接頭體總成M27*1.5,然后采用氬弧焊與不銹鋼管焊接牢固,利用彎管機根據現場實際情況,制作相對應的弧度,端頭焊接M27外扣接頭體,設計膠管總成M27*1.5 L=150mm 4根一端與硬管連接,另一端與閥塊連接,中間加入密封膠圈,可解決頻繁更換1300膠管總成的困擾,降低了更換膠管的頻次,同時也避免了由于維護過程中對管路頻繁更換造成二次污染問題。

3.3.6 油品狀態監測管理
(1)油品取樣規范化
取樣技術對油液分析結果有著直接的影響。在同一臺機器上,即使都在運行狀態下取樣,由于在負荷作業及空載運行的不同工況下,油樣分析的結果也是不同的。在機器的油液系統中,最常用的兩個取樣點是潤滑油箱和在回油管路上的某一點,該點的潤滑油必須是已流經所有的磨損表面。規范油品取樣流程,抽取油品要選擇規范的液位取油,對循環系統,應在設備回油管道之前取,對封閉油箱、減速箱應在距油箱底部1/3處取樣或者利用壓力表線頭作為取油口,取油口擦拭干凈后,先放出少量的油液清洗,經過清洗后開始取樣,才能更好的保證取得油品的質量,為油品檢測提供準確數據。
(2)油品取樣要求
a.取樣瓶和取樣管應確保清潔。如進行污染度測試,則取樣瓶清潔度應比測試油液污染度干凈2個等級以上。為防止油樣的交叉污染,取樣瓶和取樣管應一次性使用。
b.取樣時設備最好處于運行狀態。如果設備只有停機才能取樣,應在停機后立即取樣。
c.取樣瓶中油樣液面應處于取樣瓶高度3/4~2/3之間。如果油液監測套餐中包含污染度測試項目,則應取200毫升以上油樣。
d.取樣后應將油樣信息和設備情況記錄在油樣標簽上。
e.取樣后應立即將油樣送往實驗室進行分析。如遇故障油樣,則應將詳細信息提供給實驗室便于準確分析原因。
3.3.7 設備維護管理
結合例修、定修對過濾器、冷卻器等元件進行檢查、清洗、更換和檢測;檢修過程中嚴格執行“三不落地”原則,規范備件清洗安裝流程,防止二次污染 。
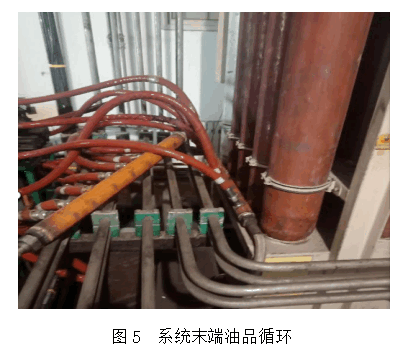
針對管路內液壓油得不到充分的循環,盲端積聚固體顆粒堵塞液壓閥的間隙和孔口,引起閥芯阻滯和卡緊,影響閥的工作性能,甚至導致動作失靈,造成系統故障的問題,利用設備停機、檢修機會對管線較長的液壓管路末端定期進行短接沖洗,使管路內得不到循環的部分死油經過濾器返回油箱,更新管路內的油液,避免液壓閥卡閥現象發生。
4 預期效果與結論
通過實施上述治理改善方案,預期可顯著提高煉鐵作業部液壓、潤滑系統油液清潔度,不合格率由17.4%降低到9%。有了顯著的效果,同時有效降低因油液污染導致的設備故障發生率,提升設備運行穩定性和可靠性,滿足設備部指標要求,保障煉鐵作業部生產活動高效、安全開展。本研究成果為鋼鐵企業液壓、潤滑系統油液清潔度治理提供了可借鑒的實踐經驗和理論參考。
隨著技術發展和生產需求變化,煉鐵作業部應持續優化油液清潔度治理方案,引入先進監測技術和管理理念,進一步提升設備管理水平和生產效益。
(來源:中國煉鐵網,版權歸原作者或機構所有)

手機客戶端

微信小程序